Mini: petite voiture, grosse usine
À l’occasion du 25e anniversaire de fabrication de la Mini contemporaine, je me suis déplacé à Oxford, en Angleterre, pour découvrir le berceau de cette petite voiture qui a grandi, évolué, mais surtout perduré.
Puisque les places sont limitées, j’avais bien pris soin de réserver ma visite à l’avance. Après une courte vidéo, mon guide m’invite à monter dans un Ford Transit pour me déplacer sur le site. Ayant travaillé plusieurs décennies sur la chaîne de montage, il connaît les lieux et, manifestement, il prend plaisir à les faire découvrir.
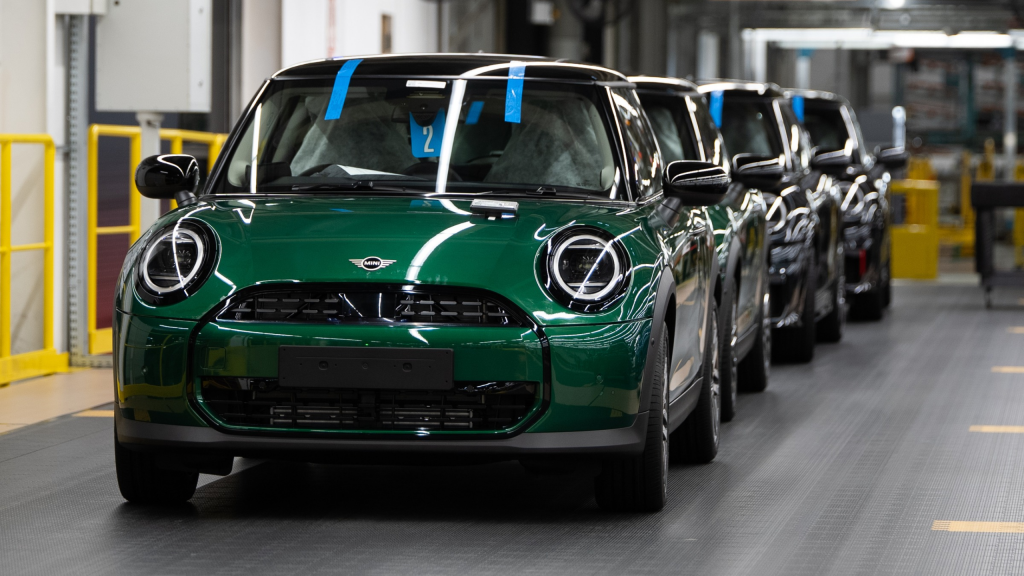
C’est ici que la première Mini de nouvelle génération est sortie de la chaîne le 26 avril 2001. Un quart de siècle plus tard, l’usine assemble les Cooper à trois et à cinq portes ainsi que la décapotable, toutes à moteur à combustion. Selon les renseignements fournis par le constructeur, elle peut produire jusqu’à 800 voitures par jour. Petite voiture, certes, mais grosse opération.
Une armée de robots
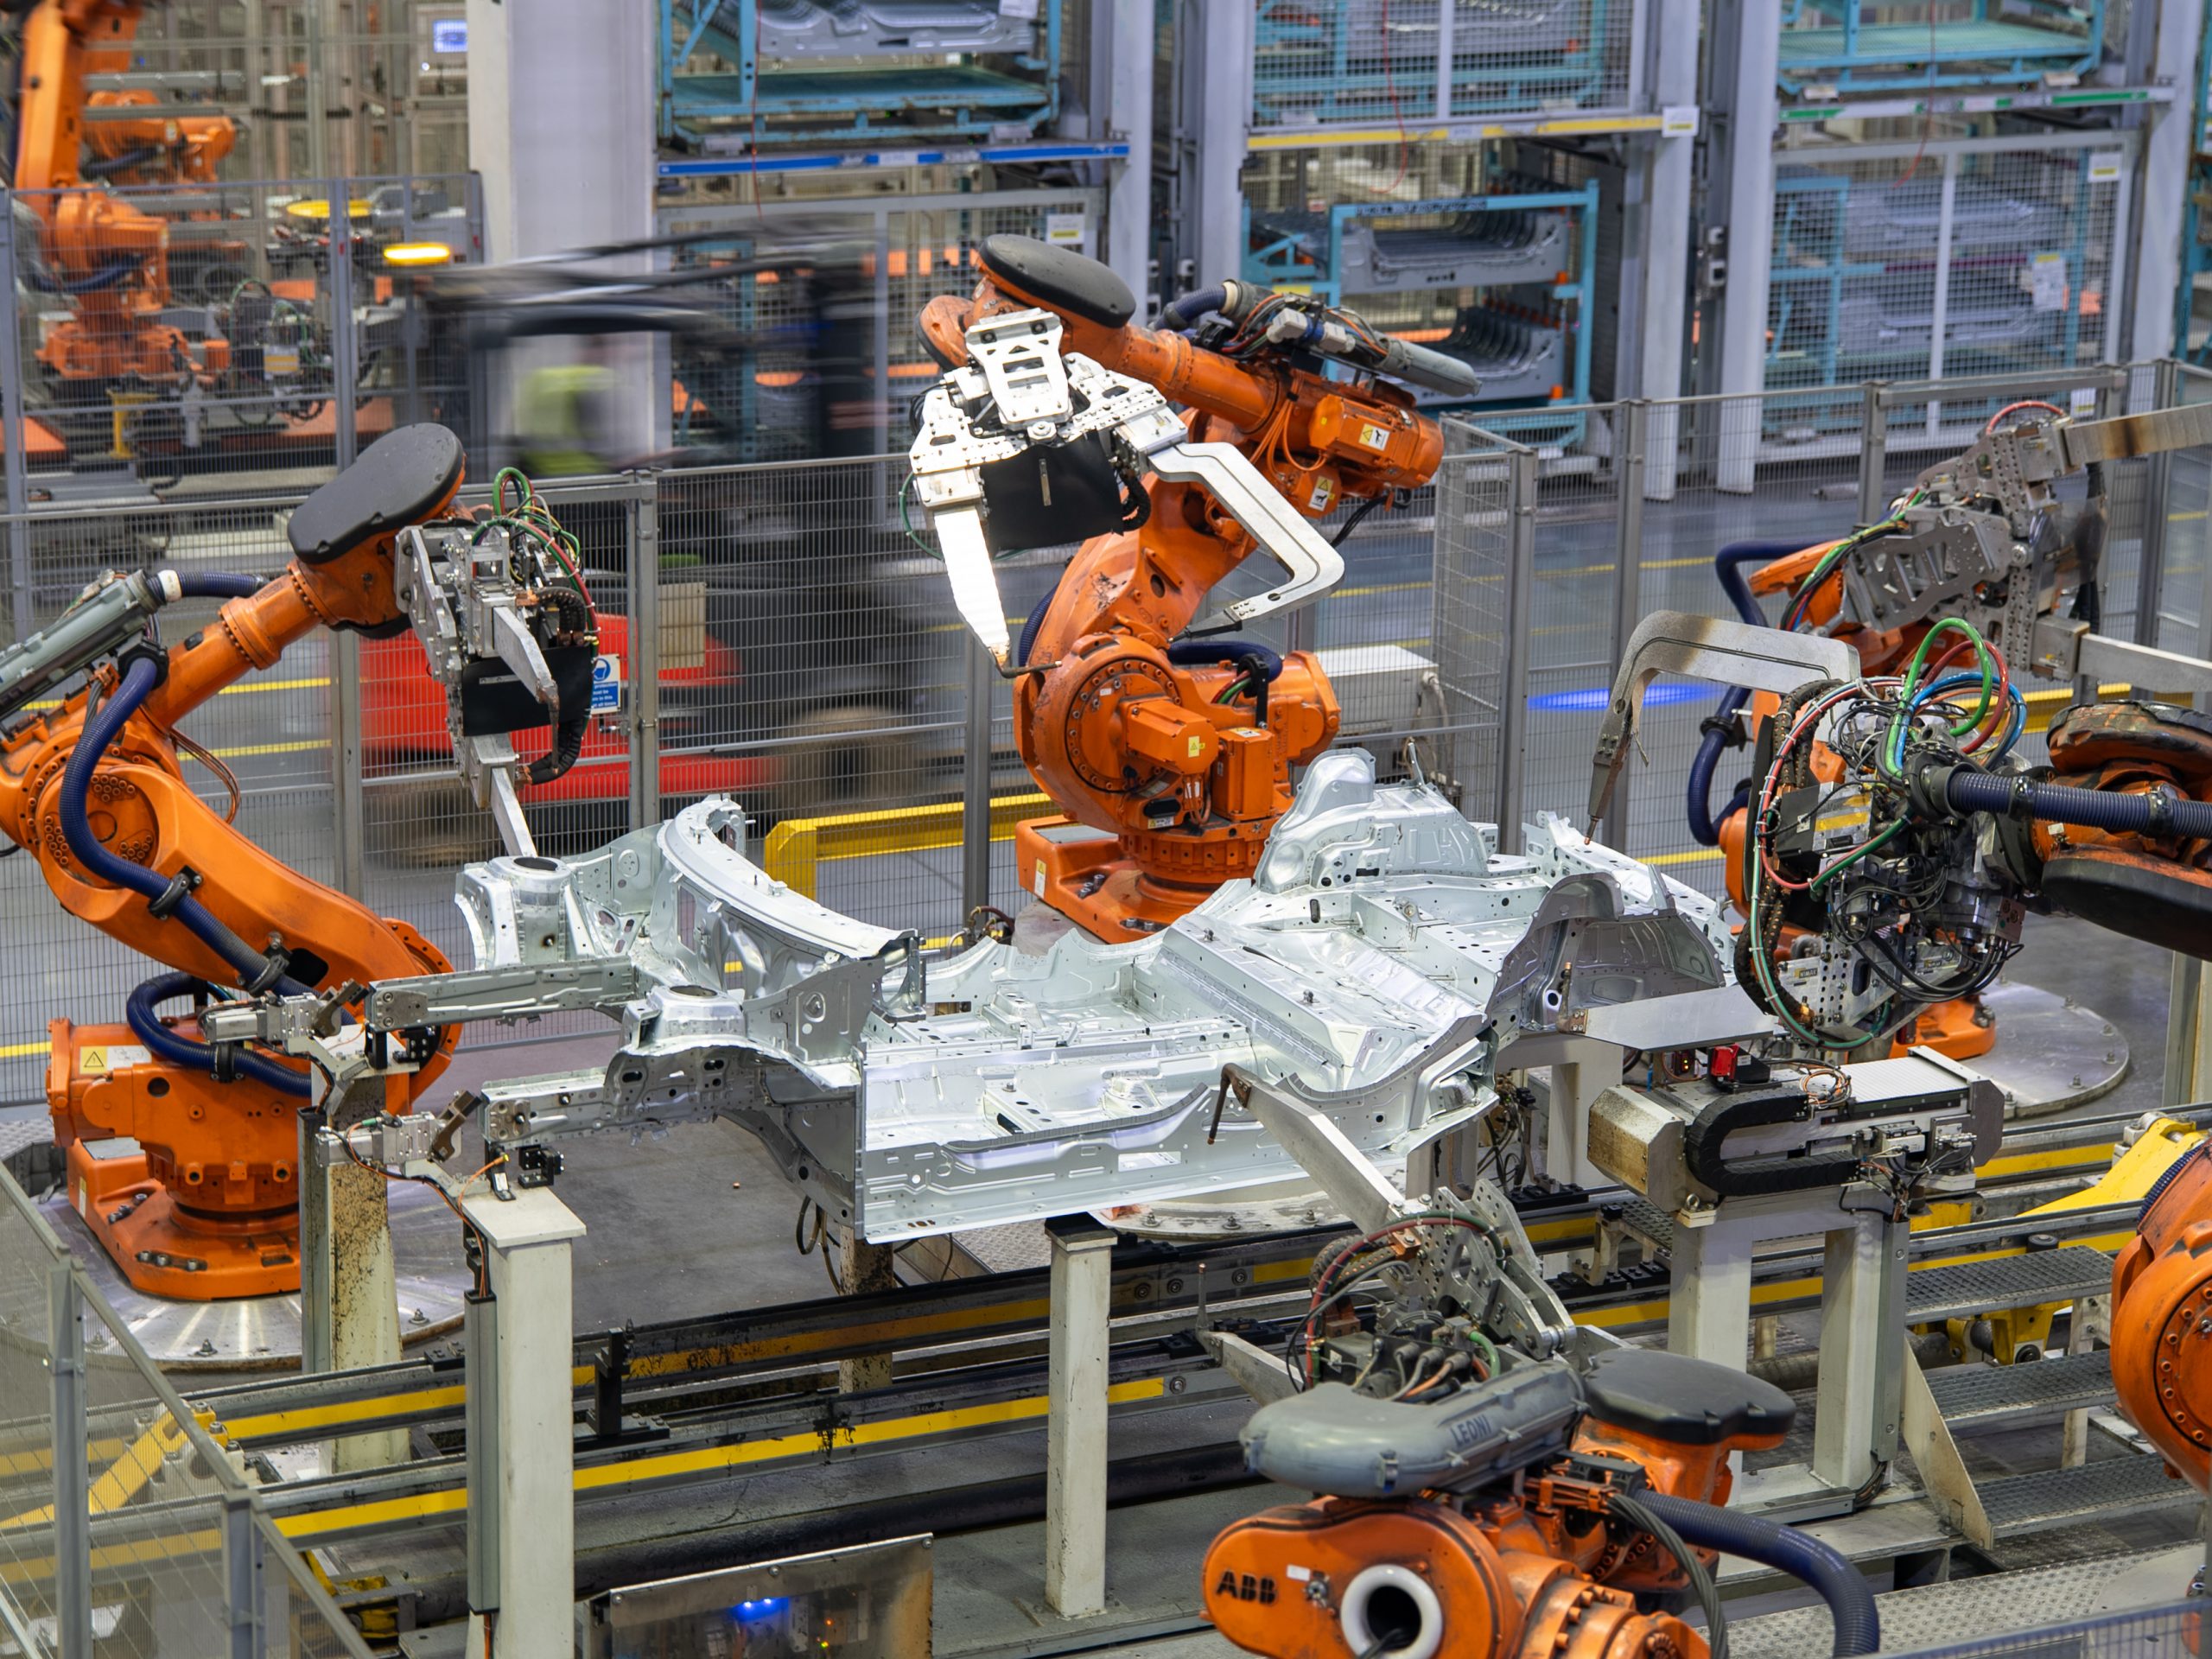
La première portion de la visite me mène dans l’atelier d’assemblage des carrosseries. L’estampillage, qui consiste à façonner la tôle, se fait plutôt à l’usine de Swindon. Les panneaux et les sous-ensembles sont ensuite acheminés à Oxford, où ils prennent la forme d’une voiture.
Je suis surtout frappé par le degré d’automatisation et par le peu d’ouvriers visibles dans cette section. L’atelier compte quelque 1200 robots. Leurs mouvements s’enchaînent dans un espace où chacun doit accomplir sa tâche sans gêner le suivant. J’aurais certainement pu passer pas mal plus de temps à les regarder à l’oeuvre.
À cette échelle, il faut aussi penser aux ressources nécessaires pour faire fonctionner les équipements. Le constructeur indique notamment que l’eau de pluie est recueillie sur le site et utilisée pour refroidir les robots. Un détail qui passe facilement inaperçu devant une carrosserie avançant d’un poste à l’autre.
L’automatisation ne signifie évidemment pas que l’usine fonctionne seule. Mais, dans cette première étape de fabrication, les machines occupent une place à l’avant-plan.
Des plumes avant la peinture
Parmi les particularités du processus, une retient particulièrement mon attention : l’utilisation de plumes d’autruche pour débarrasser la carrosserie des dernières poussières avant l’application de la peinture de couleur. Au milieu de tous ces équipements industriels, je ne m’attendais pas nécessairement à entendre parler de plumes.
Leur rôle est pourtant bien concret. Une particule laissée sur la surface peut compromettre la finition. Avant de donner à la Mini sa couleur, il faut donc s’assurer que la carrosserie est propre jusque dans les détails.
Voilà le genre d’explication qui rend une visite d’usine intéressante. Je connais le produit fini et j’en examine régulièrement la carrosserie dans une salle d’exposition ou lors d’un essai routier, mais je pense rarement à toutes les étapes qui précèdent.
Les bonnes pièces, dans le bon ordre
L’assemblage final occupe à lui seul une superficie correspondant à environ huit terrains de soccer, selon Mini. C’est notamment là que les voitures reçoivent leur moteur, fabriqué à l’usine de Hams Hall. Les données fournies pour la visite font état de puissances de 156, 204 et 231 chevaux, selon les versions.
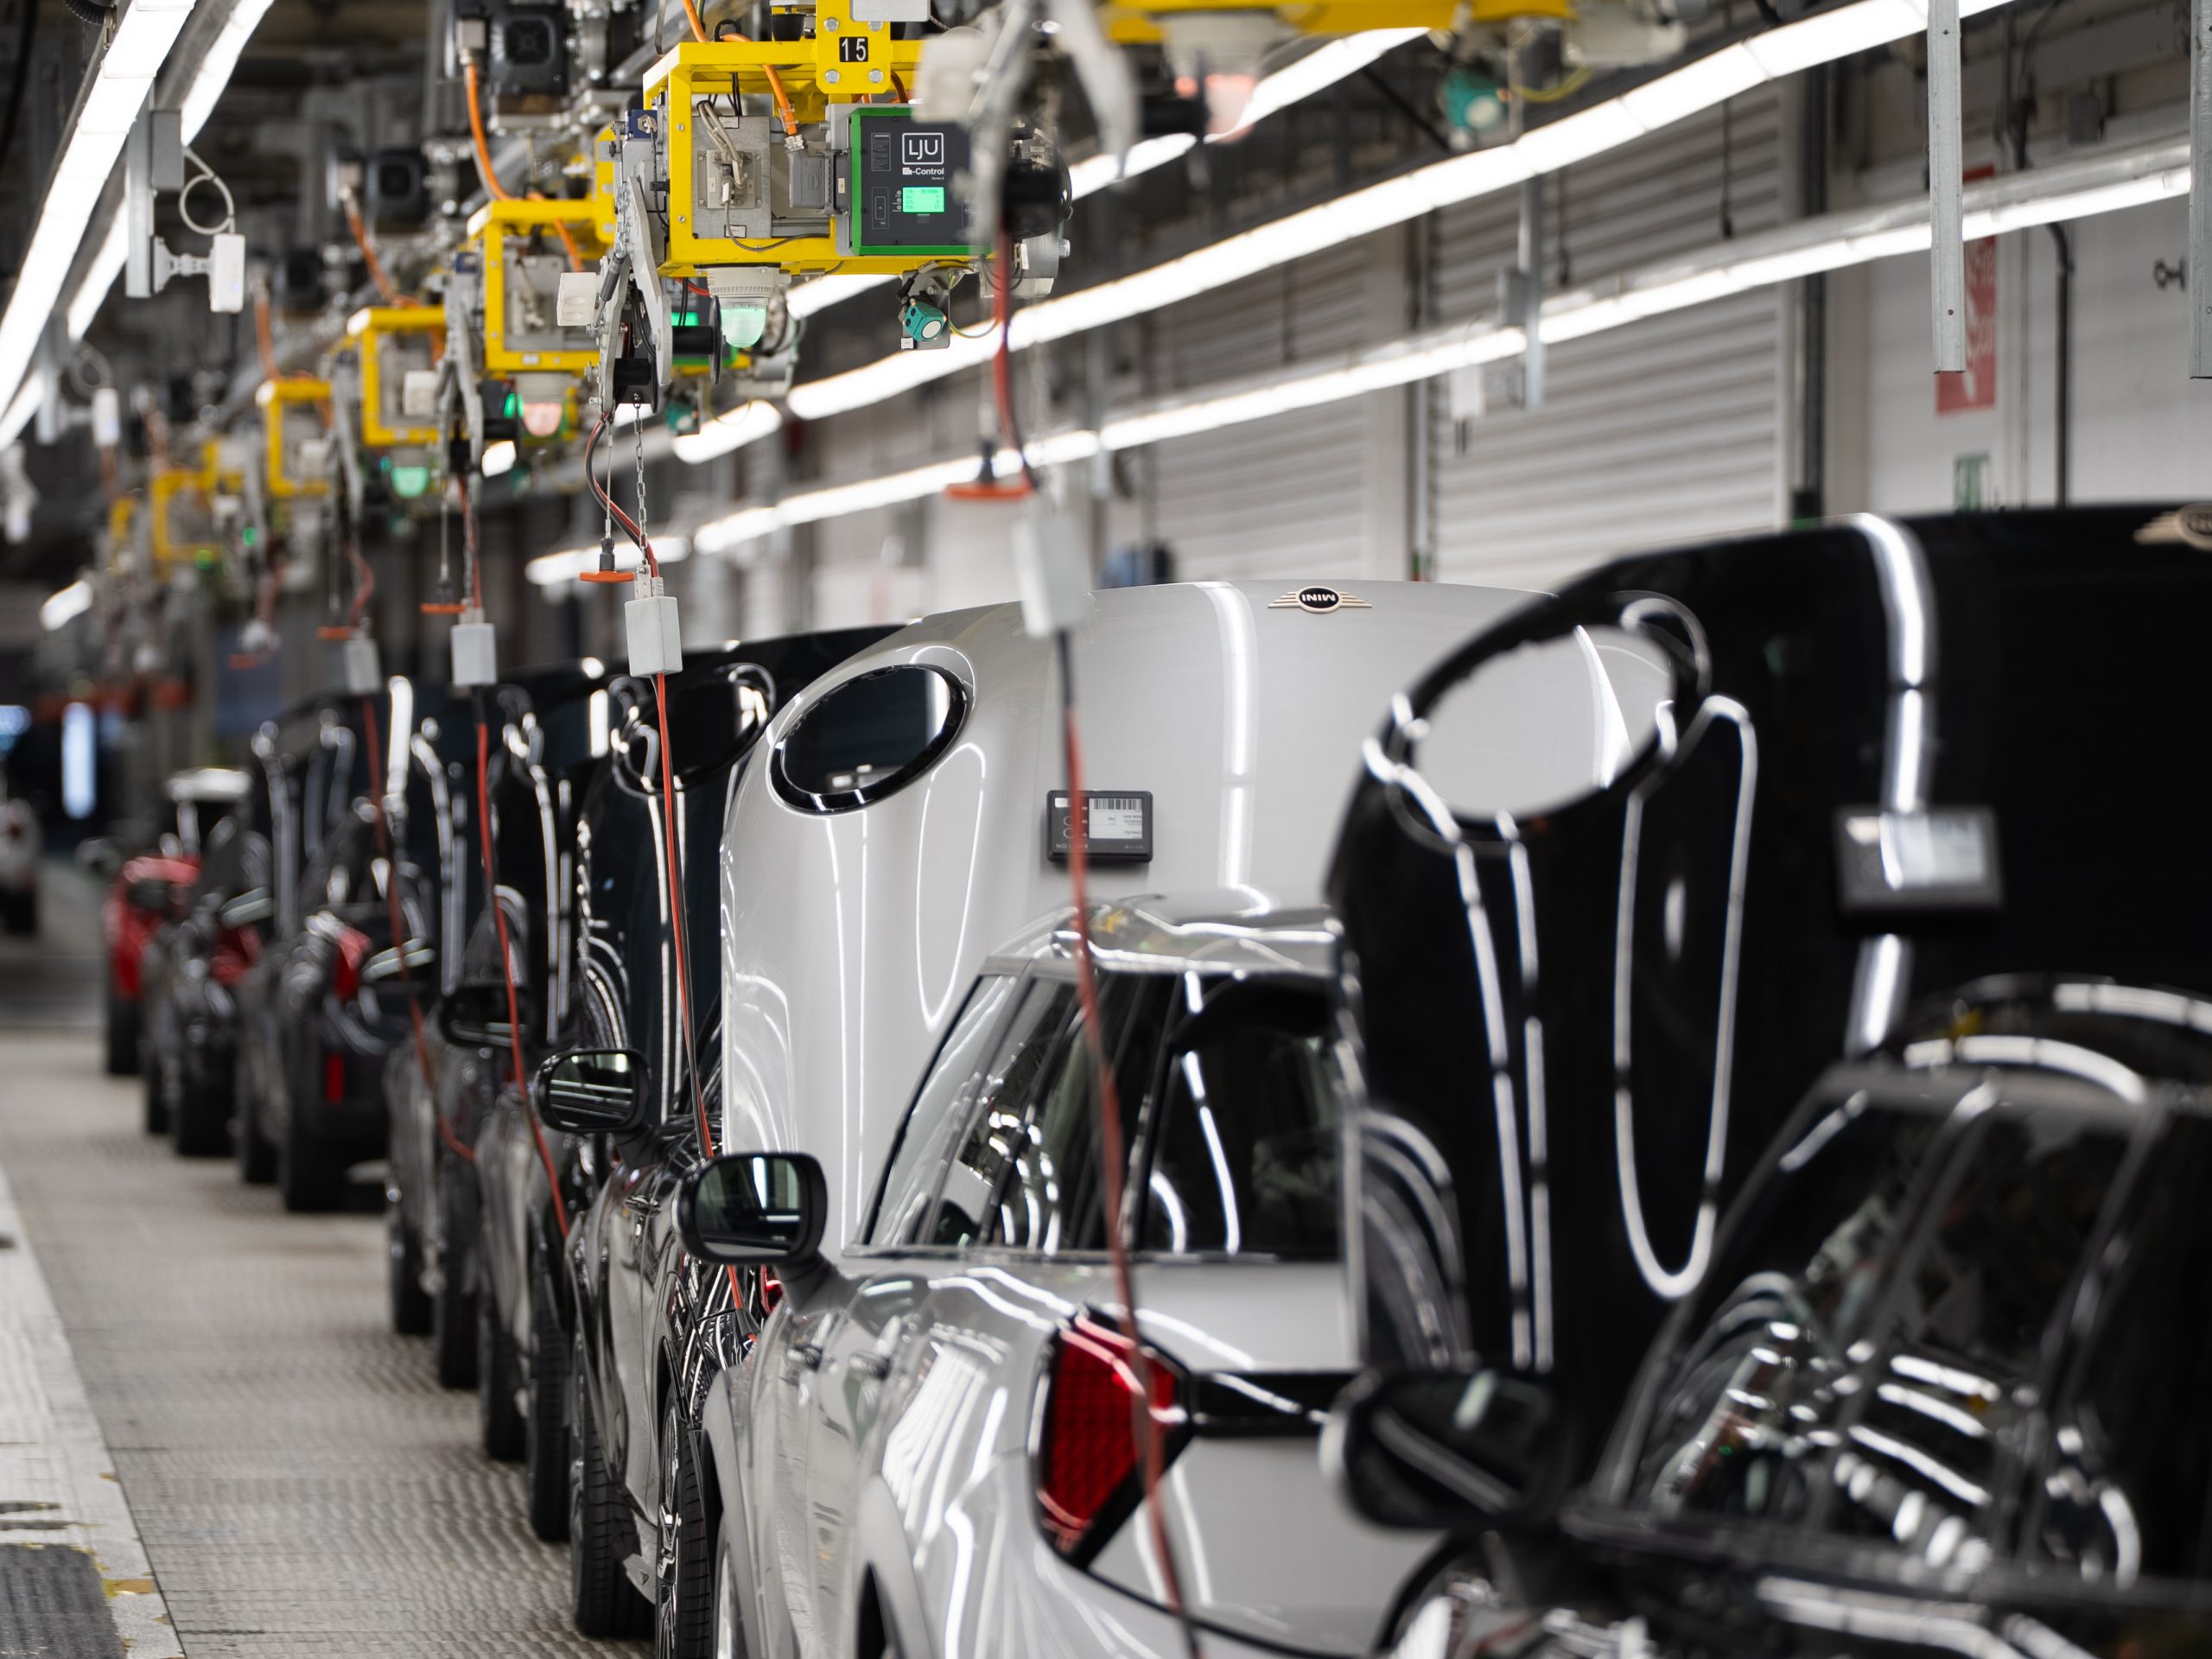
Au-delà des dimensions des installations, c’est la rigueur de la séquence d’assemblage qui m’impressionne. Plusieurs configurations se succèdent sur la chaîne. Les composants doivent donc arriver au bon moment, mais aussi dans le bon ordre.
Je prends l’exemple d’une Cooper noire suivie d’une Cooper S rouge décapotable. Les éléments d’habitacle destinés à la voiture noire doivent se présenter avant ceux de la rouge. Livrer les bonnes pièces ne suffit pas : il faut que chaque ensemble rejoigne la voiture à laquelle il est destiné.
Cette logique d’approvisionnement, à la fois juste à temps et dans l’ordre de production, commence bien avant que les composants entrent dans l’usine. Mini précise d’ailleurs que les panneaux et les sous-ensembles provenant de Swindon arrivent selon ce principe.
Toute cette organisation ressemble à une chorégraphie dont les fournisseurs font partie intégrante. Une livraison trop hâtive exige de l’espace et des manutentions supplémentaires. Une livraison tardive risque de perturber le travail aux postes d’assemblage.
Je comprends alors qu’un simple accident sur la route entre un fournisseur et Oxford pourrait avoir des conséquences jusque sur la chaîne. Derrière le mouvement régulier des voitures se trouve une coordination qui dépasse largement les murs de l’établissement.
La passion jusque dans le stationnement
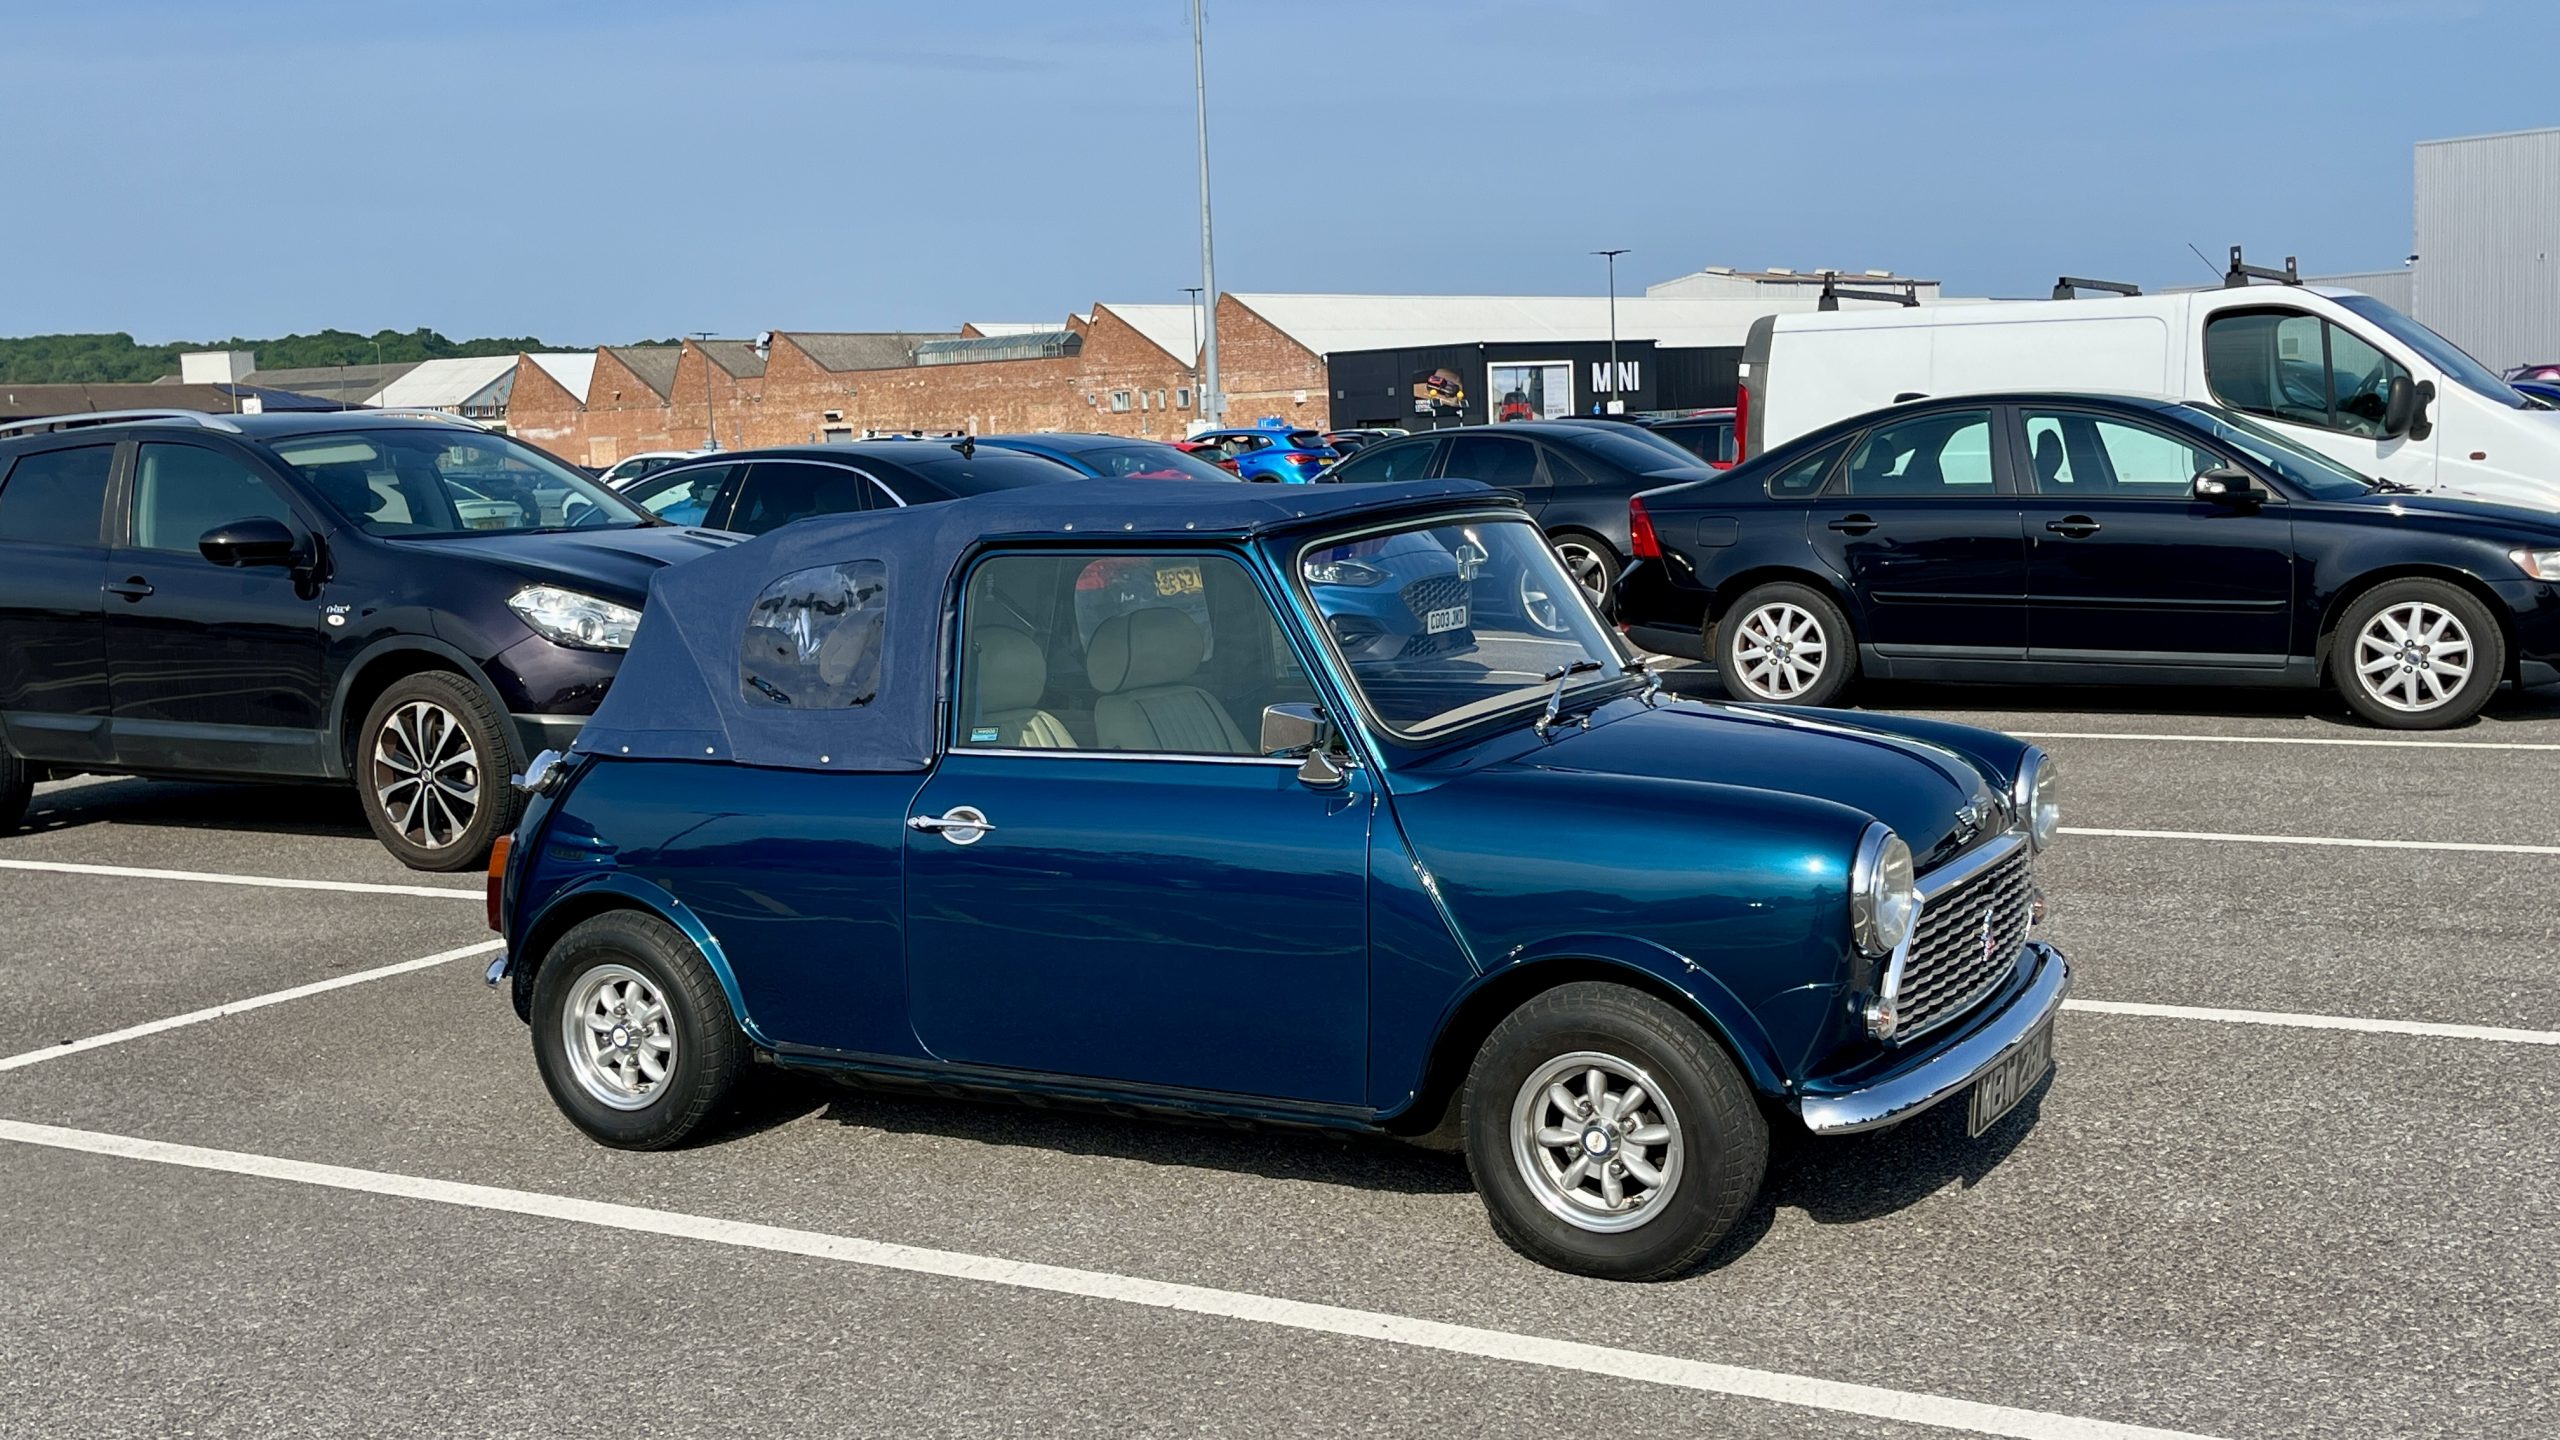
À la fin de la visite, je prends le temps d’arpenter le stationnement, au cas où une vieille Mini s’y trouverait. Ma curiosité est récompensée.
Parmi les véhicules garés, je découvre une Mini ancienne dont le toit de tôle a été découpé pour en faire un cabriolet. Une transformation qui attire forcément mon regard après avoir passé quelques heures à observer la précision de l’assemblage des modèles actuels.
Visiblement, la passion pour la marque ne s’arrête pas à la fin du quart de travail pour certains employés.
D’une usine à l’autre
Le soir même, je réserve un peu à l’aveuglette une chambre d’hôtel sur un site de réservation en ligne. L’établissement se trouve à Abingdon, non loin d’Oxford.
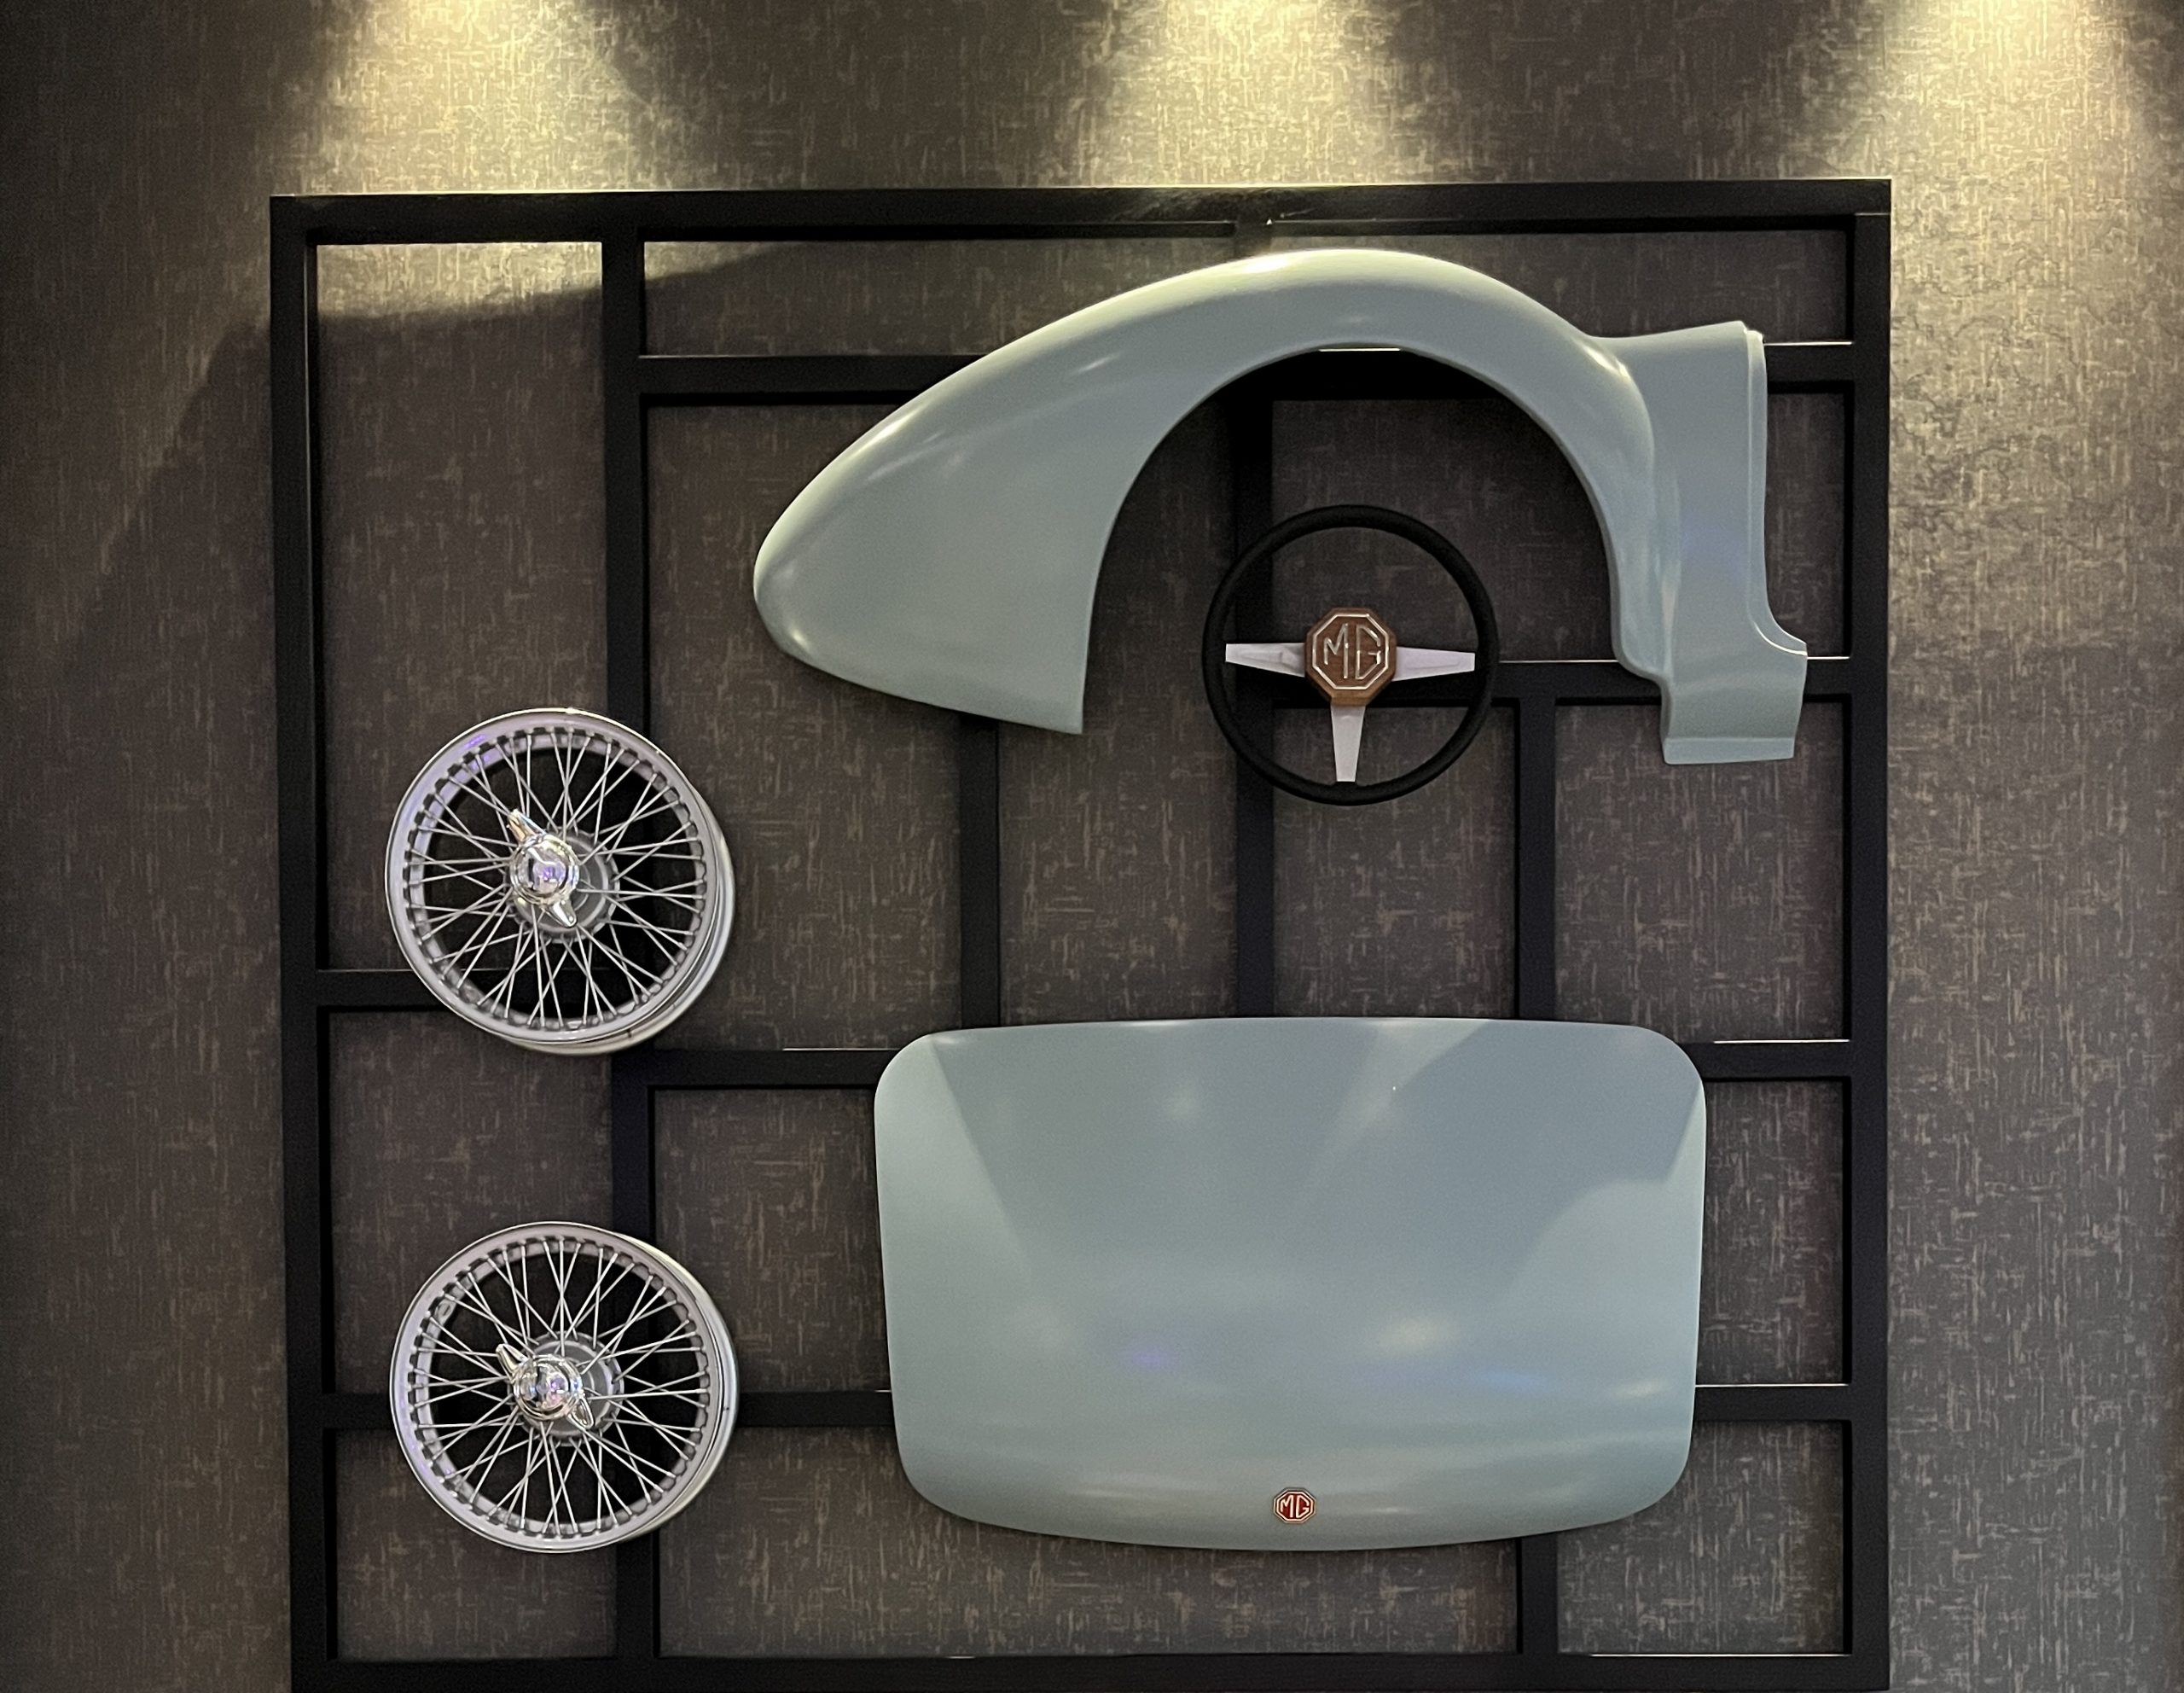
Au restaurant de l’hôtel, pendant que je mange mon dernier fish and chips du périple, je remarque des pièces de MG accrochées au mur. Je trouve le décor sympathique, mais surtout intrigant. Pourquoi ici?
Sans attendre la fin du repas, je cherche où se trouvait l’usine qui assemblait ces petites voitures sport britanniques. À Abingdon, justement. Et précisément sur le lieu où l’hôtel et le complexe commercial environnant ont été construits suite à la fermeture de l’usine.
J’avais choisi cet hôtel pour y passer la nuit, sans chercher à prolonger ma journée consacrée à l’industrie automobile. Et voilà que des pièces au mur me ramenaient à une autre usine, à une autre marque et à une autre époque.